OTTHON / Hír / Keményfém csiszolószalagok: hogyan válasszuk ki a szemcsét, a hátlapot és a tartós alkalmazásokat
Hír
Keményfém csiszolószalagok: hogyan válasszuk ki a szemcsét, a hátlapot és a tartós alkalmazásokat
Egy széles szalagos csiszolóval tölgy, juhar és akril paneleken dolgozó bútorüzlet észrevette, hogy a szabványos alumínium-oxid szalagok égési nyomokat hagytak az akrilon, és gyorsan felrakodtak a gyantás tölgyre. Miután egy szilícium-karbid szalagot teszteltek ugyanazon a gépen, a felület hűvösebb maradt, és egy menetben eltűnt a karcolás. Ez a tapasztalat gyakori: a keményfém csiszolószalagok nem helyettesítik minden csiszolóanyagot, de megoldanak egy bizonyos problémacsoportot, amellyel a legtöbb üzlet találkozik.
Miben jobbak a keményfém csiszolószalagok?
Kezdje a gyakorlati következtetéssel: válasszon keményfém csiszolószalagot, ha a fő szempont a hőfelhalmozódás, a terhelés és a felületi konzisztencia. A szilícium-karbid élesebb élekkel és magasabb keménységi indexszel rendelkezik, mint az alumínium-oxidé, ami lehetővé teszi törékeny bevonatok, lágy fémek és üvegszálak vágását anélkül, hogy annyi súrlódási hőt generálna.
A keményfém szalagok olyan szemcséket is tartalmaznak, amelyek agresszívebben törnek, mint a hagyományos alumínium-oxid. Az üvegezés helyett a kristályok apró darabokra törnek, és friss vágóéleket tárnak fel. Ez a viselkedés hosszabb élettartamot biztosít a szalagnak, ahol a ragadós gyanták, festékrétegek és színesfémek gyorsan elvakítják a szokásos csiszolóanyagokat.
Ahol az ásvány különbséget tesz
Keményfák és gyantás puhafák: a keményfém nyitva marad és tisztán vág.
Festett és bevont felületek: a keményfém eltávolítja a bevonatot anélkül, hogy megolvadna.
Kompozitok és üvegszál: a keményfém ellenáll a por és a gyanta okozta terhelésnek.
Lágy fémek, mint az alumínium és a sárgaréz: a keményfém fényes felületet hagy alacsony hő hatására.
1. ábra Közönséges csiszolószemcsék relatív keménységi mutatója
A keménységi táblázat gyorsan megmagyarázza, miért érdemelne külön helyet a szilícium-karbid a csiszolóhelyiségben. A szilícium-karbid a keménységi skála tetejének közelében helyezkedik el, így a rideg bevonatokat és a lágyabb fémeket agresszívebben vágja át, mint sok szokásos szemcse. Az alumínium-oxid még mindig elég kemény a fa és acél általános leforgácsolásához, de gyorsabban fénytelenedik, ha a munkadarab kemény vagy bevonatos. A cirkónium-alumínium-oxidot kevésbé a keménység, és inkább a nyomás alatti önélező viselkedés miatt választják. A kerámiaszemcséket úgy tervezték, hogy hűvös maradjanak és ellenőrzött szakaszokban törjenek. A gyakorlatban ez azt jelenti, hogy a keményfém szalagok nem az univerzális megoldás, de a legerősebb választás a hőérzékeny anyagokhoz és a végső simító menetekhez.
Szemcseszemcse kiválasztása: Kezdje a meglévő felületről
A szemcseméret az első kiválasztási döntés. Olyan durva szalagot válasszon, amennyire a kiindulási felület megengedi, mert a durva szalagok gyorsabban távolítják el a készletet, és kevesebbe kerül egy négyzetméter csiszolási munka. Ezután haladjon végig a finomabb szemcsék sorozatán, ami csak annyi, hogy eltávolítsa a korábbi karcolásokat.
Tipikus keményfém szalagszemcse-tartományok munkadarab-kategóriák szerint
Szemcse tartomány
Tipikus munka
Várható eredmény
P36-tól P60-ig
Erős leforgácsolás, durva formázás, festék eltávolítása
Gyors vágás látható karcolásokkal
P80-tól P120-ig
Köztes simítás durva munka után
Egységes matt felület, csak enyhe karcok
P150-től P220-ig
Végső kikészítés bevonat vagy összeszerelés előtt
Sima felület tömítésre vagy festésre készen
P240 és magasabb
Finom kivitel műanyagon, kompozitokon és puha fémeken
Alacsony fényű felület minimális vágással
2. ábra Tipikus felületi érdesség szemcseméret szerint
A diagram felületi érdességértékei egyértelmű tendenciát követnek: a nagyobb szemcseméretek simább felületeket eredményeznek, és kevesebb anyagot távolítanak el. A P80-as öv látható, 35 mikron mélységű karcolásokat hagy maga után, ami elfogadható csupaszításhoz vagy durva formázáshoz. A P120-as szalag az érdességet körülbelül 18 mikronra csökkenti, és sok csiszolási hiba történik, mert a kezelők túl korán kihagyják ezt a közbenső lépést. A 9 mikronos P180-as szalag elég sima a legtöbb fa és kompozit alapozásához. A P120-ról P220-ra való ugrás kisebb, ezért a P150 és P180 tartományban eltöltött idő általában jobban javítja a végső felületet, mint egy finomabb szalag vásárlása. Ez a táblázat útmutató, nem garancia, mivel a tényleges leolvasások a szalag sebességétől, nyomásától és a munkadarab keménységétől függenek.
Anyageltávolítás versus finomítás
Ugyanaz a szemcseprogreszió a vágási sebességet is megváltoztatja. A durva övek nemcsak agresszívebbek; ezek a leggazdaságosabb módja az anyag eltávolításának, mielőtt a felület készen állna a finomabb munkára.
3. ábra Relatív anyageltávolítási sebesség az egyes szemcsefokozatokban
A vonaldiagram megmutatja, hogyan csökken az eltávolítási arány, amikor halad egy progresszív szemcsesorozaton. A durva P60 szíj sok anyagot eltávolít, de mély karcolásokat hagy maga után, amelyek eltávolítása a későbbi lépésekben költséges. A P100-ra való átállás lassabban vág, és elfogadható közbenső felületet hoz létre. Ha a cél a kifinomult felület, a P150 és P180 nagyon kevés anyagot távolít el, és fő feladatuk a korábbi karcolások kiegyenlítése. A legnagyobb vágási sebességveszteség P60 és P100 között következik be, így a leghatékonyabb folyamat olyan durvábban indul, amennyire a meglévő felület megengedi, és csak a szükséges közbenső szemcséket használja. A keményfém szíjak akkor a leggazdaságosabbak, ha ezt a görbét a munkadarab tényleges állapotához igazítja.
A hátlap tömege és a bevonat ugyanolyan fontos, mint a szemcse
Következtetés először: a hátlap szabályozza, hogy mennyi ideig tart az öv, és hogyan érzi magát az öv az érintkezőkeréken. Szövet hátú hevederek ellenállnak az agresszív nyomásnak és a nagy szemcseterhelésnek. A papír és fólia hátlapja finomabb felületet eredményez, és jobban követi az ívelt felületeket, de gyorsabban elhasználódnak, ha túl erősen nyomják.
A nyitott bevonat a zárt bevonattal szemben a következő tényező. A zárt kabátszalagok az egész felületet szemcsékkel borítják; gyorsan vágnak, de gyorsan rakodnak. A nyitott bevonószalagok hézagot hagynak a szemcsék között, így a törmelék kiszabadulhat, és jól működik a melamin, a nyers fa és a festék eltávolítására.
A fém és műanyag felületkezeléshez a sztearát bevonatú keményfém szalag csökkenti az eltömődést és tisztább felületet hagy maga után. A sztearát száraz kenőanyagként működik, amely megakadályozza, hogy a szalag elkenje a megolvadt kötőanyagot a munkadarabon. Azok a kezelők, akik zárt bevonószalagot vezetnek alumíniumon, gyakran látják a terhelést az első percekben; ugyanaz a munka nyitott sztearát övvel sokkal tovább fut.
Keményfém és más általános csiszoló ásványok
A vegyes üzletben minden koptató ásványnak megvan a maga szerepe. Az alumínium-oxid a fa és acél leforgácsolásának átfogó szabványa. A cirkónium-alumínium-oxid a legjobb teljesítményt magas nyomáson és ott, ahol a hőállóság számít. A kerámiaszemcsék élesek maradnak erős csiszoláshoz, de többe kerül. A szilícium-karbid a befejező és hőérzékeny specialista.
Gyakori koptató ásványok és jellemző erősségük
Ásványi
Fő erőssége
A legjobb helyzet
Alumínium-oxid
Költséghatékonyság és tartósság
Mindennapi fa és fém csiszolás
Szilícium-karbid
Élesség és alacsony hő
Kivitelek, bevonatok, műanyag, puha fém
cirkónium-oxid
Hőállóság nyomás alatt
Erős csiszolás rozsdamentes és magas nikkeltartalmú ötvözeteken
Kerámia szemcse
Ellenőrzött önélezés
Nagynyomású köszörülés alacsony égési kockázattal
4. ábra: Teljesítmény-összehasonlítás öt gyakorlati kritérium alapján
Szilícium-karbid Alumínium-oxid cirkónium-oxid
A radardiagram összefoglalja, hogyan viszonyul három gyakori csiszolóanyag öt gyakorlati kritérium alapján. A szilícium-karbid a legkiegyensúlyozottabb teljesítményt nyújtja az élesség, a keménység és a felületminőség tekintetében, a költséghatékonyság pedig a leggyengébb pont. Az alumínium-oxid enyhén éles és minőségi minőséget mutat, de egyértelműen nyeri a költségeket, ezért továbbra is ez az alapértelmezett csiszolóanyag a mindennapi famegmunkálás során. A cirkónium-alumínium-oxid akkor válik érdekessé, ha nagy a nyomás és a hőállóság is számít, mert úgy tervezték, hogy nagy terhelés mellett is folytassa a vágást. Az egymást átfedő sokszögek azt mutatják, hogy egyetlen ásvány sem nyer minden kategóriát, így egy gyártóműhelynek általában több szalagtípusra van szüksége. Az ásványnak a munkadarabhoz való illesztése megakadályozza a munkapazarlást és a szükségtelen csiszolóanyagok vásárlását.
Gyakorlati kiválasztási szabályok gyakori alkalmazásokhoz
Famegmunkáláshoz a keményfém megbirkózik az olyan egzotikumokkal, mint a teak, a rózsafa és az ipe anélkül, hogy megégetné a felületet; használja a P120-at vagy a P150-et alapértelmezett simítószemcseként. Fémgyártáshoz a keményfém jól használható alumíniumon, sárgarézön és bronzon; válassza a P80-tól P120-ig terjedő hegesztési varratokat, és a P220-at a végső átmenethez. Üvegszál és szénszál esetében a nyitott bevonatú keményfém megakadályozza a szalag terhelését, és megakadályozza a gyanta megolvadását. Gépjármű-utánfényezési munkákhoz a finomszemcsés keményfém sztearáttal megbízható módszer az alapozó és a meglévő festék kiegyenlítésére hőkárosodás nélkül.
Ne felejtse el a csiszolóanyag mögötti hevederrendszert
A széles szalagos csiszoló csak akkor hoz létre egyenletes felületet, ha a szalag teljes útja igaz marad. Ha az érintkeződob vagy az adagolóasztal kifogy, a csiszolószalag egyenetlenül kopik, és elszakadhat a csatlakozásnál. A nagy paneleken az adagolószalagnak egyenletes sebességgel kell áthúznia a munkadarabot, csúszás vagy vándorlás nélkül.
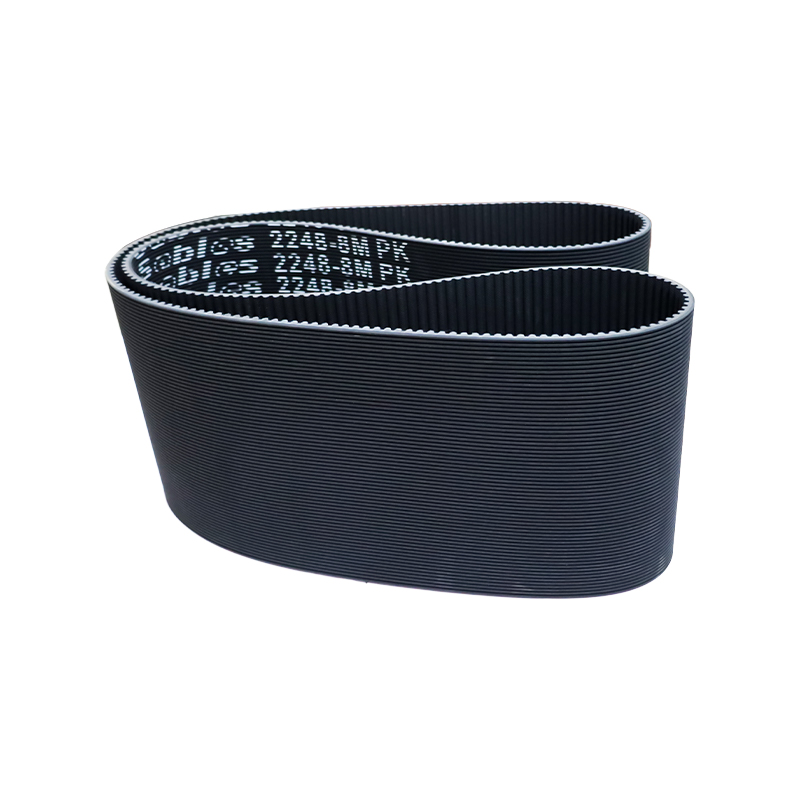
A csiszolószalag cseréjekor ellenőrizze a gumiszalagot is, hogy nem repedt-e, változott-e a keménység és nem sérült-e az él. Egy erre a célra készített gumi varrat nélküli csiszológép szalag támogatja az aktív csiszolóanyagot, és segít megőrizni a felület egyenletességét a panel teljes szélességében.
Tárolás, kezelés és gyakori hibaminták
Tárolja a keményfém öveket laposan vagy felakasztva, éles ráncok nélkül. A páratartalom és a közvetlen hő gyengíti a kötést és a hordozóanyagokat. Ha egy öv gyorsan töltődik, váltson nyílt bevonatra vagy durvább szemcséjűre. Ha megfényesedik, a szalagsebesség túl nagy, vagy a szemcse túl finom az anyaghoz. Ha először az él törik el, ellenőrizze a nyomólapot és a gumi tartószíjat, hogy nincsenek-e igazítási problémák.
Ha a keményfém szalagot egy komplett csiszolórendszer részeként kezeli, akkor előre látható eredményeket és idővel alacsonyabb csiszolási költségeket érhet el. A megfelelő ásványi anyag, szemcse, hordozóanyag és gépi alátámasztás együttesen határozza meg az ismételhető felületminőséget.
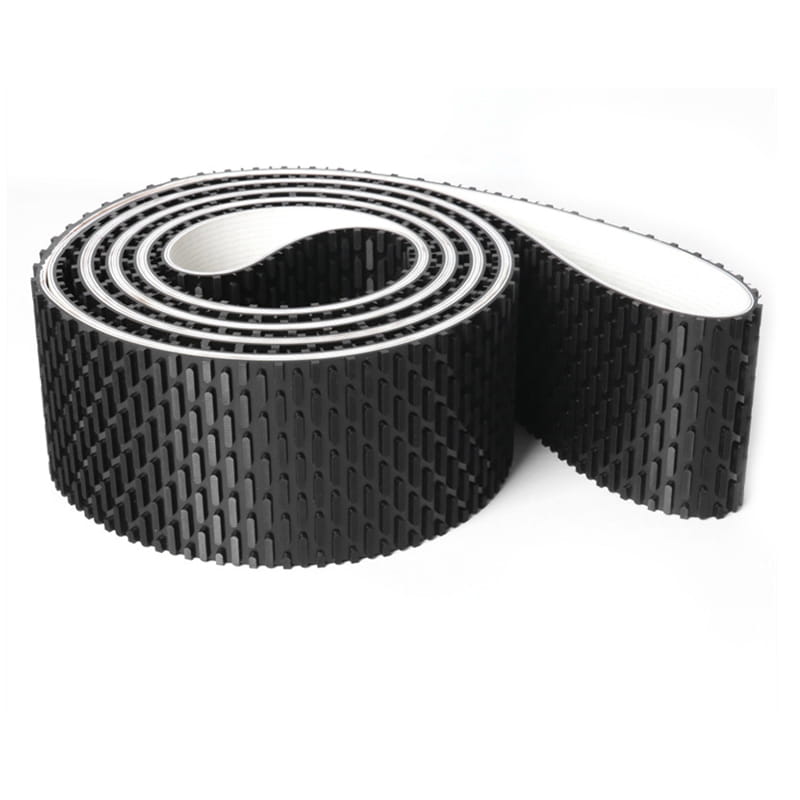
A szállítószalag felületi ragasztóból, magból és rétegragasztóból áll. Ezen kívül egy réteg puffer kendőt is hozzáadhat a nagy ütésállóság használatához, hogy ütésállóbb legyen.
A felületi ragasztó
A természetes gumi és a szintetikus gumi alapanyagaként, valamint a kopásállóság, a repedésállóság, az öregedésállóság és egyéb tulajdonságok javítása érdekében a felületi ragasztónak különféle jellemzői vannak, például kopásállóság, vágásállóság, hőállóság, lángállóság, hidegállóság, sav- és lúgállóság, olajállóság, statikus elektromosság ellenállás és így tovább. Ruharéteg mag
A szövetréteg önmagában természetes szálból vagy vegyi szálból vagy a kettő kombinációjából áll, ugyanolyan minőségű egy érett eljárással végzett egylépéses kezelés után, és jó tapadású a gumival. A ragasztóréteg
A ragasztóréteg nagyon fontos a szállítószalag magjának többszörösen meghajlított rétegei közötti tapadóerő szempontjából. Különösen a nagy feszültségű szállítószalagoknál olyan ragasztóréteget kell használni, amely kisebb kihajlási feszültséget és kisebb kifáradást okoz a belső feszültség miatt.
A specifikációk és a modellek az ügyfelek igényei szerint testreszabhatók, 2,0 mm és 8,0 mm közötti vastagsággal.
Nagy sebességű, sima és kis kiterjesztésű átviteli és szállítórendszerek, mint például textilipari gépek, famegmunkáló gépek, csiszológépek, jegyértékesítő gépek, zöldségvágó gépek stb. Jellemzők: Nagy sebesség és stabilitás, nagy szakítószilárdság és alacsony nyúlás.
A famegmunkáló gépekkel gyártott varrat nélküli gumiszalag maganyagok csiszolására, korrekciójára, vágására, falapok, laminált táblák, műanyag laminált lapok és egyéb gépek gyalulására használható, és elősegítheti a felület tökéletes megmunkálását és kiválasztását.
Speciális technológiája a gyártási eljárásban rejlik, és előállítja a kívánt méretű fugamentes szalagot. Nemcsak szigorúan ellenőrizzük a minőséget, hanem ragaszkodunk az importált anyagok használatához is, hogy csiszolószalagunk jobb teljesítményt nyújtson.
A vastagság és a szilárdság minden része teljesen egységes.
Jó lineáris működése van.
A nagy rugalmasság kis kerékátmérőkhöz használható.
Üzemi nyomás alatt képes fenntartani a síkságot és a deformálódásmentességet.
A súrlódási tényező a szíj alja és a lemez felülete között nagyon alacsony.
Mivel a heveder felületi rétegét gumi borítja, javul a tapadóképesség és javul a szállítószalag stabilitása.
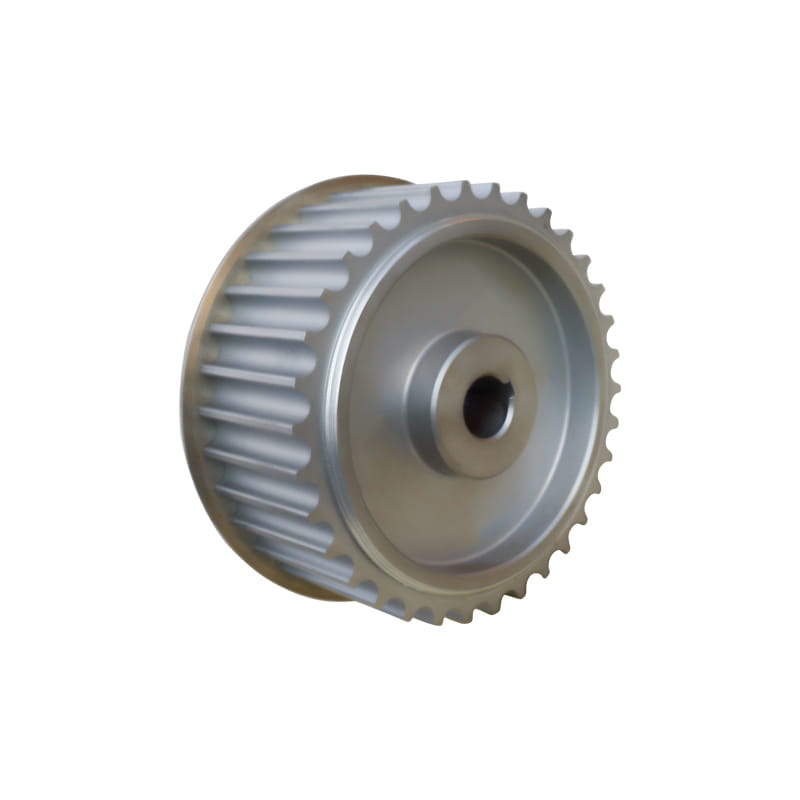
Alkalmazza a szinkronvezérelt eszközrendszer minden mezőjét. Jellemzők:
Biztosítsa a koordinációt a szíjjal, hogy növelje a hajtott pontosságot és élettartamát. Az ügyfél igényei szerint a testreszabott optimális hajtott megoldás anyag szerint 45 # acélra, alumíniumötvözetre, rozsdamentes acélra, öntöttvasra, nejlonra stb. osztható fel.
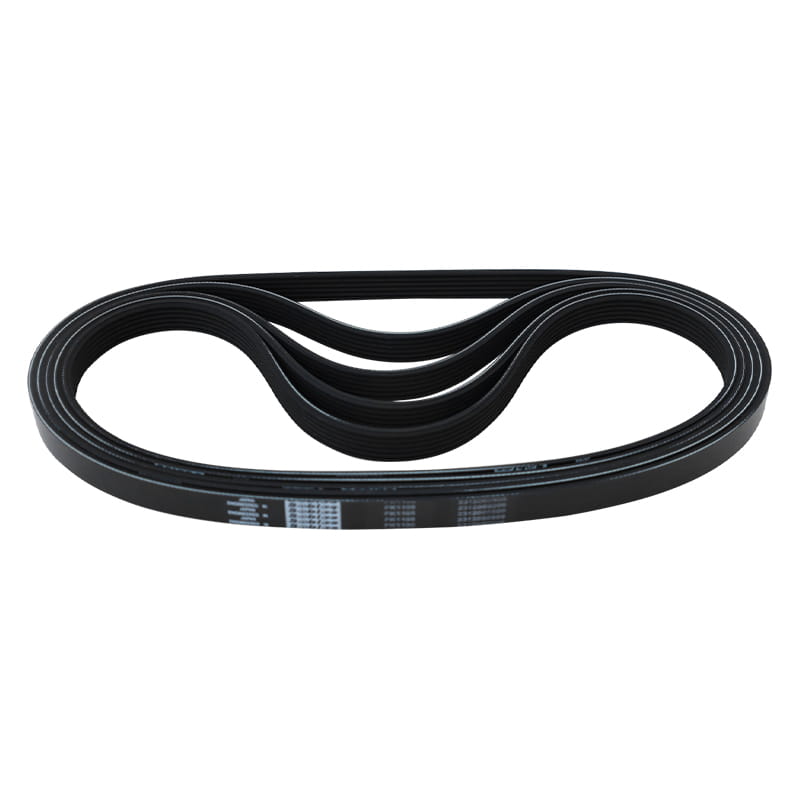
Alkalmas kültéri átviteli berendezésekhez, szállítóeszközökhöz, orvosi berendezésekhez, elektromos szerszámokhoz, háztartási készülékekhez és sporteszközökhöz. Jellemzők:
1. A bordás szíj átviteli teljesítménye 30 %-kal nagyobb, mint egy közönséges ékszíjé, ha a hely azonos.
2. A bordásszíj átviteli rendszere kompakt felépítésű, és azonos átviteli teljesítmény mellett az általa elfoglalt hely
a hajtómű 25 %-kal kisebb, mint a közös ékszíj.
3. A bordás szíj vékony és rugalmas, és alkalmas kis tárcsa átmérőjű és nagy sebességű hajtóműhöz, szíjjal
sebesség akár 40 m/s; Kis vibráció, kevesebb hő és stabil működés.
4. A bordás öv hőálló, olajálló és kopásálló, kis megnyúlással és hosszú élettartammal rendelkezik.